
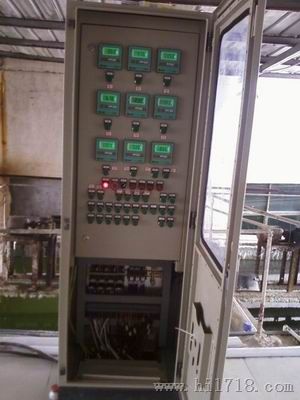

电镀废水自动监测加药处理设备
价格:电议
地区:上海市
电 话:400-6609930
手 机:15658090092
传 真:021-64601083
图文详情
产品属性
相关推荐
电镀废水处理工程与自动加药系统方案设计
(上海水王测控科技有限公司自控设计部)
1,电镀废水自动化处理工艺流程如下图所示:
(1)含铬废水→含铬废水集水池→耐酸碱泵→还原反应池→混合废水调解池
(2) 含氰含碱废水→含氰含碱废水集水池→耐酸碱泵→氧化反应池→二级氧化反应池→混合废水调解池
(3) 混合废水调解池→耐酸碱泵→混合反应池→沉淀池→中和池→达标排放
2,电镀废水处理加药自控工艺流程说明:
(1) 含Cr6+废水从Cr6+集水池用耐酸碱泵提升至还原反应池,根据铬的浓度及废水处理量,通过pH和ORP自控仪控制H2SO4和Na2S2O5的投加量;还原反应完毕后自流进入混合废水调节池同其它废水一起进行进一步处理。
(2) 含氰含碱污水自车间流入氰系调节池,后用耐酸碱泵提升至氧化反应池,根据含氰浓度及废水处理量,通过pH、ORP仪表自动控制NaOH和NaClO的投加量,结合搅拌反应破氰后进入二级氧化反应池,再通过pH、ORP自控制仪分别控制H2SO4和NaClO的投加量,结合搅拌反应破氰完毕后自流进入混合废水调节池同其它废水一起进行进一步处理。
(3) 混合污水调节池废水用泵提升至快混反应池,加NaOH、PAC药剂,并用pH自控仪控制pH10~11,将金属离子转化成氢氧化物絮状沉淀,再进入慢混池加polymer絮凝剂,增大矾花,沉淀与水自流入综合污泥沉淀池。
(4)经沉淀后的上清液自流入中和池,再通过加酸回调,并用pH自控仪控制pH7~8,出水达标排放。综合污泥沉淀池的污泥经污泥浓缩池浓缩后用泵泵入板框压滤机压滤,污泥外运进一步处置,滤液回流至综合污水调节池继续处理。
含氰含铬电镀废水的分类处理工程实例
摘要:浙江义乌市某拉链厂,根据电镀生产废水特征,对含铬、含氰、综合、含碱废水进行分类收集,并对含铬和含氰废水进行分类预处理,后采用PH和ORP仪表自动加药系统处理废水后达标排放。电镀废水处理过程采用自动化控制,经调试运行表明该电镀生产废水处理工艺运行稳定,处理效果良好,主要污染物去除率均可达98%以上,处理后出水水质符合《污水综合排放标准》(GB8978—1996)标准。
关键词:电镀废水;含铬废水;含氰废水;PH/ORP加药控制系统
浙江义乌市某拉链厂位于浙江义乌市西北,年加工零配件900t,在各种金属零配件的酸洗、碱洗、电镀等处理工序产生的废水中含有铬、铜、镍、镉、锌、银等重金属离子和氰化物,对周围环境和人类危害极大〔1-2〕,因此必须对该电镀废水进行处理。工厂投资80余万元兴建污水处理站,现该污水处理站已运行正常,一些主要污染物的指标均优于国家《污水综合排放标准》(GB8978—1996)标准。
1 设计水质、水量及排放标准
根据该厂各生产工序废水水质特征,将电镀生产废水分含铬、含氰、综合、含碱废水,这些废水来自不同的生产工序,组分复杂,废水水量220m3/d,其中含铬混合废水80m3/d,含氰废水60m3/d,综合(酸碱)废水80m3/d。考虑到该厂生产规模扩大的可能,将该厂废水处理站处理规模设计为360m3/d,出水水质执行《污水综合排放标准》(GB8978—1996)标准,设计进水水质见表1(略)。
2 处理工艺
2.1 工艺流程
该厂各电镀车间的生产废水主要集中产生在白天,废水水量波动较大。该厂主要存在两类废水:含铬综合废水和含氰综合废水。因此,在设计上采用分类法即分别对含铬、含氰废水进行分类收集和预处理,经过预处理后的含铬废水和含氰废水与综合废水、含碱废水混合,在碱性环境下生成氢氧化合物达到共沉淀去除污染物的目的。具体处理工艺分述如下。
(1)含铬电镀废水经调节池进入铬废水反应池后,通过投加硫酸调节废水pH至2.5,再经计量泵投加还原剂亚硫酸钠,将废水中Cr6+还原成Cr3+,反应30min后,废水进入总反应池。
(2)含氰电镀废水经调节池进入破氰反应池后,加碱和NaClO将氰根离子氧化成CNO-,在二级破氰池,加硫酸和NaClO,将CNO-氧化成CO2和N2而彻底去除〔3〕。
(3)含碱废水经统一收集后直接进入总反应池作为碱源用于后续中和反应,少量含碱废水则接入破氰处理工序,调节破氰反应池pH。
(4)经预处理后的含铬废水、含氰废水与生产区的综合废水和含碱废水一同进入总反应池,在总反应池中,通过投加NaOH和PAM,调节pH至9~10,废水中金属离子形成氢氧化物沉淀,经沉淀后,上清液进入一步净化器过滤,出水经调节pH至6~9并进行澄清后达标排放,底泥由泵抽入污泥浓缩池,经浓缩脱水后外运资源化利用。
2.2 主要处理构筑物
主要构筑物、设备及设计参数见表2(略)。
3 污水处理调试及分析
3.1 调试运行
(1)含铬废水的预处理。含铬废水进入还原反应池后,pH自控仪根据设定值pH=2.5自动投加硫酸,当池内pH<2.5时,投药装置自动停止加药。与此同时,氧化还原电位(ORP)自控仪根据设定值ORP=250mV,自动投加亚硫酸钠。当ORP<250mV时,自动停止加药。在此条件下,废水中六价铬将被还原为三价铬,反应时间为30min。反应后废水排入总反应池与综合废水一起进行处理。
(2)含氰废水的预处理。含氰废水先进入破氰池,pH自控仪设定值为10.5,自动投加NaOH,当pH超过10.5时,自动停止加药。与此同时,ORP自控仪根据设定值ORP=350mV自动投入次氯酸钠,当池内ORP>350mV时,自动停止投药。在空气泵的充分搅动下,完成氧化反应。氧化破氰完成后的废水流入二级氧化破氰反应池,二级破氰池运行原理与破氰池原理相同,pH和ORP自控仪设定值分别为pH=7.5,ORP=640mV。两个阶段的反应时间均控制在30min,经破氰预处理后的废水放入总反应池。
(3)综合废水的处理。经预处理的含铬废水和含氰废水及其他综合生产废水经管道收集后统一进入总反应池,通过pH自控仪和投药装置向池内投加NaOH,控制pH为10.5。并在总反应池内投加助凝剂PAM溶液,以改善池内氢氧化物沉淀性能和缩短沉淀时间。反应池采用间歇式运行,待泥水分离后,上清液进入一步净化器处理,底部污泥则由污泥泵抽入污泥浓缩池。
(4)废水净化和pH调节。经一步净化器处理后的废水,进入pH调节池,通过投加稀硫酸调节pH至7.5,再经澄清后排放。
(5)污泥处理。浓缩池内污泥经板框压滤机脱水,风干后出售给广东某金属冶炼厂对污泥中贵重金属进行提炼,使污泥作为下游产业的原料有效利用,经检测污泥中主要重金属质量分数(g/kg):总铬6.28、总镍2.21、总铜9.48。浓缩池上清液则回流至含铬废水调节池,进入下一批次处理。
3.2 处理效果
该工程于2012年8月建成并投入运行,整个处理工艺运行稳定,出水水质良好,现场检测结果表明,经该工艺处理后,主要污染物的去除率>98%,处理后出水水质达到《污水综合排放标准》(GB8978—1996)标准,具体数据见表3(略)。
3.3 主要经济技术指标
废水处理站总占地面积为300m2,总投资约为160万元,药剂费用为0.62元/m3,电费为1.95元/m3,人工费为0.43元/m3,维修费为0.10元/m3,折旧费为0.2元/m3,总运行费用为3.30元/m3。
4 结论
(1)该电镀生产废水水质复杂,成分不一,需对含氰、含铬废水进行分类收集和预处理,预处理后的废水再与其他含酸碱等的废水统一处理。
(2)处理工艺采用间歇式操作,能承受大水量和高浓度负荷的冲击,调试运行结果表明该工艺合理、可行,适合于具有周期性生产特点的企业的电镀废水处理。(3)处理工艺通过对pH和ORP在线监测,实现了自动化投药控制,保证了药剂的合理使用,运行稳定、可靠、易于维护和管理,经处理后的电镀废水符合《污水综合排放标准》(GB8978—1996)标准。
(4)该电镀污泥重金属含量较高,若处置不当将对周边环境造成严重的污染,将污泥作为下游产业金属冶炼厂的原料进行资源化利用,较好地解决了污泥的二次污染问题。
参考文献
〔1〕王亚东,张林生.电镀废水处理技术的研究进展〔J〕.安全与环境工程,2008,15(3):69-72.
〔2〕唐兆民,张景书.电镀废水的处理现状和发展趋势〔J〕.国土与自然资源研究,2004(2):69-71.
〔3〕汪大翚,徐新华,宋爽,等.工业废水中专项污染物处理手册〔M〕.北京:化学工业出版社,2002:192-196.
(上海水王测控科技有限公司自控设计部)
1
,电镀废水自动化处理工艺流程如下图所示:
(
1
)含铬废水→含铬废水集水池→耐酸碱泵→还原反应池→混合废水调解池
(
2)
含氰含碱废水→含氰含碱废水集水池→耐酸碱泵→氧化反应池→二级氧化反应池
→混合废水调解池
(3)
混合废水调解池→耐酸碱泵→混合反应池→沉淀池→中和池→达标排放
2
,电镀废水处理加药自控工艺流程说明:
(1)
含
Cr6+
废水从
Cr6+
集水池用耐酸碱泵提升至还原反应池,
根据铬的浓度及废水处理量,
通过
pH
和
ORP
自控仪控制
H2SO4
和
Na2S2O5
的投加量;还原反应完毕后自流进入混合
废水调节池同其它废水一起进行进一步处理。
(2)
含氰含碱污水自车间流入氰系调节池,后用耐酸碱泵提升至氧化反应池,根据含
氰浓度及废水处理量,通过
pH
、
ORP
仪表自动控制
NaOH
和
NaClO
的投加量,结合搅拌
反应破氰后进入二级氧化反应池,
再通过
pH
、
ORP
自控制仪分别控制
H2SO4
和
NaClO
的投加量,
结合搅拌反应破氰完毕后自流进入混合废水调节池同其它废水一起进行进一步处
理。
(3)
混合污水调节池废水用泵提升至快混反应池,加
NaOH
、
PAC
药剂,并用
pH
自控仪控
制
pH10
~
11
,将金属离子转化成氢氧化物絮状沉淀,再进入慢混池加
polymer
絮凝剂,增
大矾花,沉淀与水自流入综合污泥沉淀池。
(
4
)经沉淀后的上清液自流入中和池,再通过加酸回调,并用
pH
自控仪控制
pH7
~
8
,出
水达标排放。
综合污泥沉淀池的污泥经污泥浓缩池浓缩后用泵泵入板框压滤机压滤,
污泥外
运进一步处置,滤液回流至综合污水调节池继续处理。
含氰含铬电镀废水的分类处理工程实例
摘要:浙江义乌市某拉链厂,根据电镀生产废水特征,对含铬、含氰、综合、含碱废水
进行分类收集,并对含铬和含氰废水进行分类预处理,后采用
PH
和
ORP
仪表自动加药
系统处理废水后达标排放。
电镀废水处理过程采用自动化控制,
经调试运行表明该电镀生产
废水处理工艺运行稳定,处理效果良好,主要污染物去除率均可达
98%
以上,处理后出水
水质符合《污水综合排放标准》
(
GB8978
—
1996
)标准。
关键词:电镀废水;含铬废水;含氰废水;
PH/ORP
加药控制系统
浙江义乌市某拉链厂位于浙江义乌市西北,
年加工零配件
900t
,
在各种金属零配件的酸
洗、碱洗、电镀等处理工序产生的废水中含有铬、铜、镍、镉、锌、银等重金属离子和氰化
物,对周围环境和人类危害极大〔
1-2
〕
,因此必须对该电镀废水进行处理。工厂投资
80
余
万元兴建污水处理站,
现该污水处理站已运行正常,
一些主要污染物的指标均优于国家
《污
水综合排放标准》
(
GB8978
—
1996
)标准。
1
设计水质、水量及排放标准
根据该厂各生产工序废水水质特征,将电镀生产废水分含铬、含氰、综合、含碱废水,
这些废水来自不同的生产工序,组分复杂,废水水量
220m3/d
,其中含铬混合废水
80m3/d
,
含氰废水
60m3/d
,综合(酸碱)废水
80m3/d
。考虑到该厂生产规模扩大的可能,将该厂废
水处理站处理规模设计为
360m3/d
,出水水质执行《污水综合排放标准》
(
GB8978
—
1996
)
标准,设计进水水质见表
1
(略)
。
2
处理工艺
2.1
工艺流程
该厂各电镀车间的生产废水主要集中产生在白天,
废水水量波动较大。
该厂主要存在两
类废水:含铬综合废水和含氰综合废水。
因此,在设计上采用分类法即分别对含铬、含氰废
水进行分类收集和预处理,
经过预处理后的含铬废水和含氰废水与综合废水、
含碱废水混合,
在碱性环境下生成氢氧化合物达到共沉淀去除污染物的目的。具体处理工艺分述如下。
(
1
)含铬电镀废水经调节池进入铬废水反应池后,通过投加硫酸调节废水
pH
至
2.5
,
再经计量泵投加还原剂亚硫酸钠,将废水中
Cr6+
还原成
Cr3+
,反应
30min
后,废水进入总
反应池。
(
2
)含氰电镀废水经调节池进入破氰反应池后,加碱和
NaClO
将氰根离子氧化成
CNO-
,在二级破氰池,加硫酸和
NaClO
,将
CNO-
氧化成
CO2
和
N2
而彻底去除〔
3
〕
。
(
3
)含碱废水经统一收集后直接进入总反应池作为碱源用于后续中和反应,少量含碱
废水则接入破氰处理工序,调节破氰反应池
pH
。
(
4
)经预处理后的含铬废水、含氰废水与生产区的综合废水和含碱废水一同进入总反
应池,在总反应池中,通过投加
NaOH
和
PAM
,调节
pH
至
9
~
10
,废水中金属离子形成氢
氧化物沉淀,经沉淀后,上清液进入一步净化器过滤,出水经调节
pH
至
6
~
9
并进行澄清
后达标排放,底泥由泵抽入污泥浓缩池,经浓缩脱水后外运资源化利用。
2.2
主要处理构筑物
主要构筑物、设备及设计参数见表
2
(略)
。
3
污水处理调试及分析
3.1
调试运行
(
1
)含铬废水的预处理。含铬废水进入还原反应池后,
pH
自控仪根据设定值
pH=2.5
自动投加硫酸,
当池内
pH<2.5
时,
投药装置自动停止加药。
与此同时,
氧化还原电位
(
ORP
)
自控仪根据设定值
ORP=250mV
,自动投加亚硫酸钠。当
ORP<250mV
时,自动停止加药。
在此条件下,废水中六价铬将被还原为三价铬,反应时间为
30min
。反应后废水排入总反应
池与综合废水一起进行处理。
(
2
)含氰废水的预处理。含氰废水先进入破氰池,
pH
自控仪设定值为
10.5
,自动
投加
NaOH
,当
pH
超过
10.5
时,自动停止加药。与此同时,
ORP
自控仪根据设定值
ORP=350mV
自动投入次氯酸钠,当池内
ORP>350mV
时,自动停止投药。在空气泵的充分
搅动下,
完成氧化反应。
氧化破氰完成后的废水流入二级氧化破氰反应池,
二级破
氰池运行原理与破氰池原理相同,
pH
和
ORP
自控仪设定值分别为
pH=7.5
,
ORP=640mV
。
两个阶段的反应时间均控制在
30min
,
经破氰预处理后的废水放入总反应池。
(
3
)综合废水的处理。经预处理的含铬废水和含氰废水及其他综合生产废水经管道收
集后统一进入总反应池,通过
pH
自控仪和投药装置向池内投加
NaOH
,控制
pH
为
10.5
。
并在总反应池内投加助凝剂
PAM
溶液,以改善池内氢氧化物沉淀性能和缩短沉淀时间。反
应池采用间歇式运行,
待泥水分离后,
上清液进入一步净化器处理,
底部污泥则由污泥泵抽
入污泥浓缩池。
(
4
)废水净化和
pH
调节。经一步净化器处理后的废水,进入
pH
调节池,通过投加稀
硫酸调节
pH
至
7.5
,再经澄清后排放。
(
5
)污泥处理。浓缩池内污泥经板框压滤机脱水,风干后出售给广东某金属冶炼厂对
污泥中贵重金属进行提炼,
使污泥作为下游产业的原料有效利用,
经检测污泥中主要重金属
质量分数(
g/kg
)
:总铬
6.28
、总镍
2.21
、总铜
9.48
。浓缩池上清液则回流至含铬废水调节
池,进入下一批次处理。
3.2
处理效果
该工程于
2012
年
8
月建成并投入运行,整个处理工艺运行稳定,出水水质良好,现场
检测结果表明,经该工艺处理后,主要污染物的去除率
>98%
,处理后出水水质达到《污水
综合排放标准》
(
GB8978
—
1996
)标准,具体数据见表
3
(略)
。
3.3
主要经济技术指标
废水处理站总占地面积为
300m2
,总投资约为
160
万元,药剂费用为
0.62
元
/m3
,电费
为
1.95
元
/m3
,人工费为
0.43
元
/m3
,维修费为
0.10
元
/m3
,折旧费为
0.2
元
/m3
,总运行费
用为
3.30
元
/m3
。
4
结论
(
1
)该电镀生产废水水质复杂,成分不一,需对含氰、含铬废水进行分类收集和预处
理,预处理后的废水再与其他含酸碱等的废水统一处理。
(
2
)处理工艺采用间歇式操作,能承受大水量和高浓度负荷的冲击,调试运行结果表
明该工艺合理、
可行,适合于具有周期性生产特点的企业的电镀废水处理。
(
3
)处理工艺通
过对
pH
和
ORP
在线监测,实现了自动化投药控制,保证了药剂的合理使用,运行稳定、
可靠、易于维护和管理,经处理后的电镀废水符合《污水综合排放标准》
(
GB8978
—
1996
)
标准。
(
4
)该电镀污泥重金属含量较高,若处置不当将对周边环境造成严重的污染,将污泥
作为下游产业金属冶炼厂的原料进行资源化利用,较好地解决了污泥的二次污染问题。
参考文献
〔
1
〕王亚东,张林生
.
电镀废水处理技术的研究进展〔
J
〕
.
安全与环境工程,
2008
,
15
(
3
)
:
69
-
72.
〔
2
〕
唐兆民,
张景书
.
电镀废水的处理现状和发展趋势
〔
J
〕
.
国土与自然资源研究,
2004
(
2
)
:
69
-
71.
〔
3
〕汪大翚,徐新华,宋爽,等
.
工业废水中专项污染物处理手册〔
M
〕
.
北京:化学工
业出版社,
2002
:
192
-
196.
